DPM バーコード読み取り: 部品の直接マーキング、照明、リーダーの選択
金属、プラスチック、PCB上のDPMコードを読み取るには、マーキング方式、照明、光学系、デコード処理を合わせて評価する必要があります。このガイドでは、DPM対応コードリーダーを選ぶために、実ワークで読取距離、反射、初回読取率を確認する手順を説明します。
ダイレクトパーツマーキング(DPM)は、部品表面に識別コードを直接形成する方法です。符号にはData Matrix、QRコードなどを使用します。選定時はマーキング方式とコードの種類を別々に記録してください。マーキング装置の仕様だけで読取条件は決まりません。
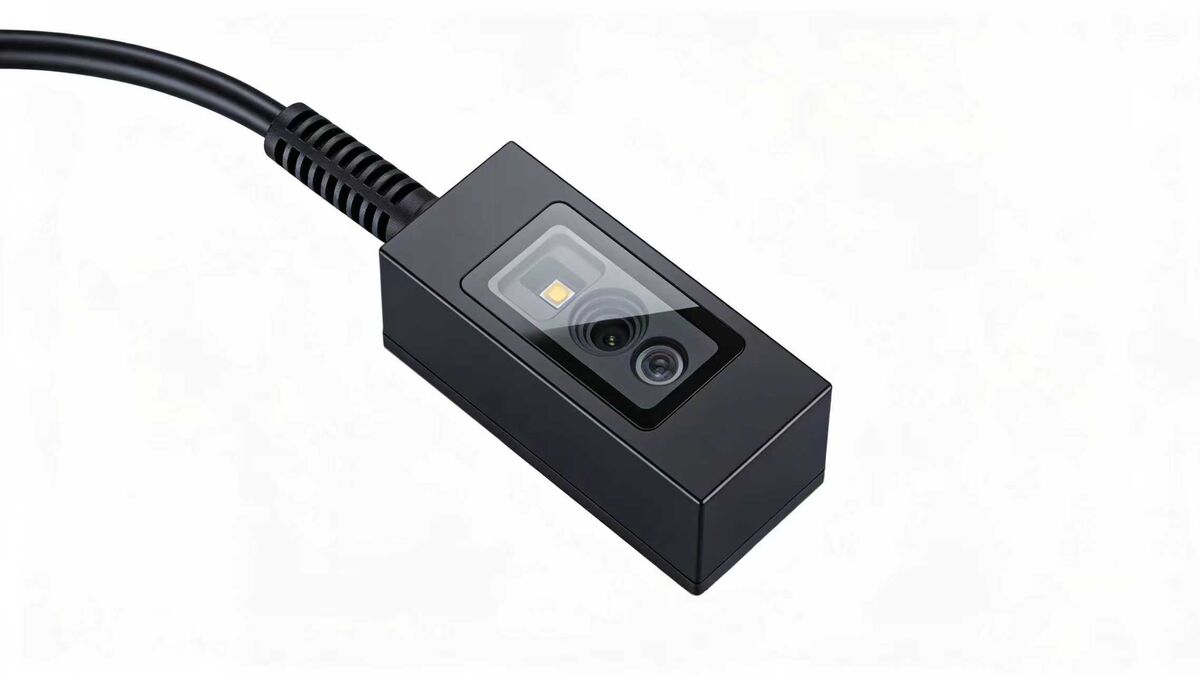
生産ステーションにおける産業用固定型リーダー・固定ステーションと安定したタクトを第一に
このページでは
1. DPMとは:主なマーキング方式
表面がどのように見えるかは、マークがどのように作成されたかによって異なります。ほとんどの生産をカバーする 4 つの方法:
レーザーマーキング
レーザーは表面を切除または変更し、穴や色の変化した点を残します。一貫性があり、高速です。
ドットピーン
硬いスタイラスは数十から百ミクロンの深さの穴をあけます。丈夫で耐食性があり、鋳物や鍛造品によく見られます。
インクジェット
インクが表面に噴射され、インクと基板のコントラストによって読み取ります。安価ですが、溶剤や磨耗により剥がれてしまいます。
電気化学エッチング
電解液とステンシルが導電性表面をエッチングします。平らなエッジ、均一な深さ、ベアリングや丸い部品に一般的です。
2. DPM が読みにくい理由
DPMコードは部品表面の一部です。表面の材質、形状、マーキング状態が、撮像時のコントラストに影響します。
- 低コントラスト: レーザー マークは表面の色やテクスチャを変更する可能性があり、ドットピーン ピットは方向性のあるハイライトとシャドウを作成します。いずれの場合も、照明が不適切な場合、マークは背景に近い明るさで表示されることがあります。
- 曲面: 円柱と円錐ではセルが伸び、データ マトリックス グリッドが台形または円弧になります。
- 鏡面グレア: 磨かれたステンレスとクロムが光をレンズに反射させ、コードの一部を吹き飛ばします。
- 光の方向に連動した深さ: 同じドットピーンコードは、片側からのかすかな光の下ではよく読み取られ、光が移動すると消えます。
- DPM 固有の歪み: 不均一なセル、バリ、混雑したクワイエット ゾーンにより、汎用デコーダが機能しなくなります。
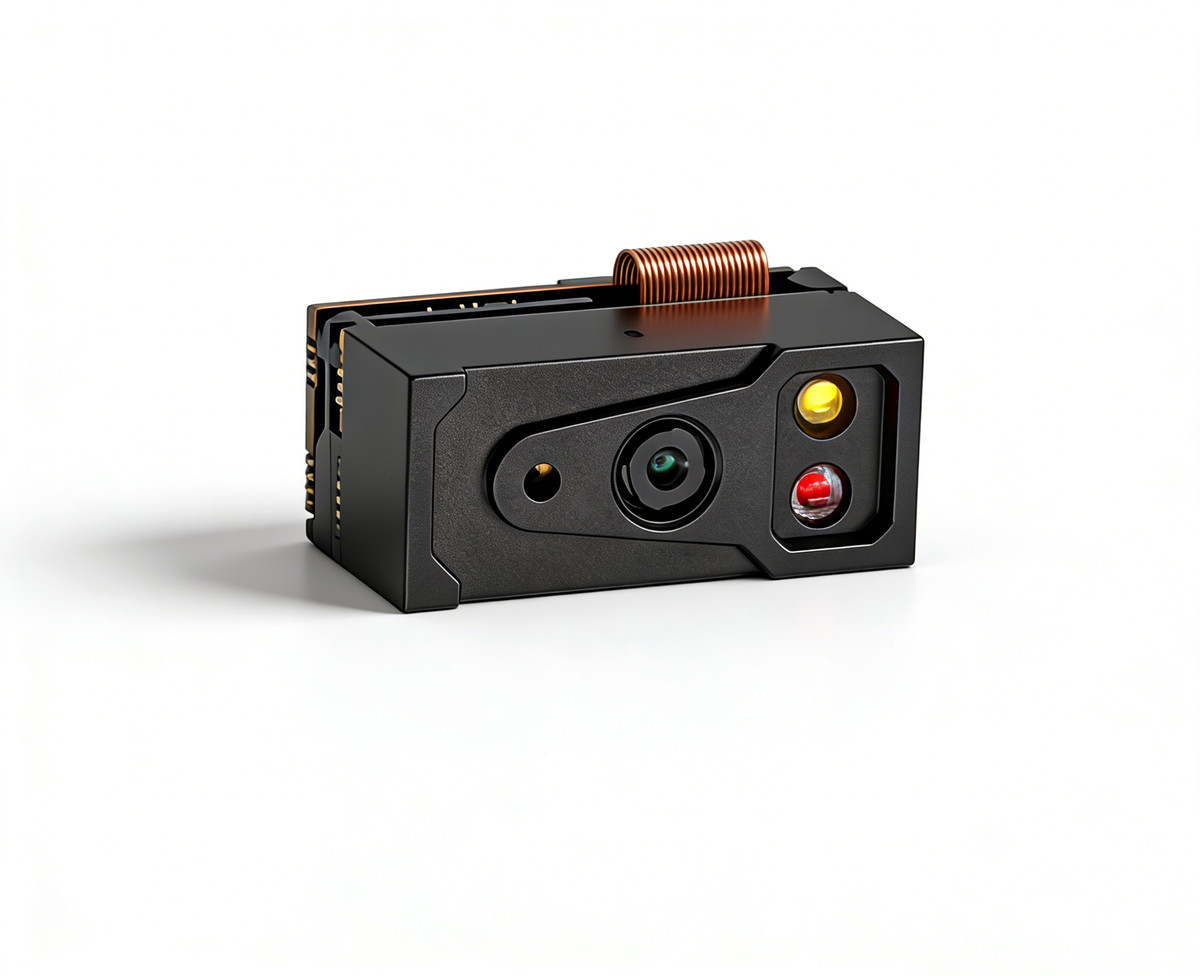
低コントラストおよび損傷したコード向けに構築された AI デコード産業用モジュール
3. ハードウェア: 照明が第一
まず照明条件を整え、コードのセルを画像で区別できる状態にします。以下は比較する照明方式の例です。各方式の効果は、材質、刻印、取付方向によって変わります。
- ローアングル/暗視野:表面に浅い角度から光を当て、凹凸の明暗差を利用します。ドットピーンなどで評価する候補ですが、刻印の深さや方向によって結果が変わります。
- 同軸: フラットで色が変化するレーザー マークに適しています。鏡のような部分では明るい斑点として戻ります。
- マルチアングル/ドーム: 複数の方向で曲面の影を均一にし、複雑な形状に実用的なオプションです。
- 偏光:光源側とレンズ側の偏光条件を調整し、反射光とコードの見え方を比較します。効果と光量の低下を実ワークで確認してください。
光学系のバランスも調整します。
照明の色だけで反射対策は決まりません。入射方向、拡散、偏光、露光を調整し、材質に応じて波長を比較します。F31-BWのカスタム青色LEDによるPCB読取例は、特定の対象物と構成条件での評価です。
- 作動距離と読取可能範囲:読取窓からコードまでの距離を測り、部品の高さ、反り、位置公差を含む範囲でピントと読取結果を確認します。
- 分解能と視野:コード全体と静区、位置公差が視野に入り、最小セルを画像上で区別できることを確認します。必要な画素数はコードと光学条件によって異なります。
- 露光と動き:実際の搬送速度で、露光によるモーションブラーとトリガ時刻を確認します。全画素同時露光(グローバルシャッター)は行ごとの時刻差による歪みを抑えますが、長い露光によるぼけは残ります。画素数とシャッター方式は別の仕様です。複数露光や複数フレーム処理は、対象リーダーが対応し、移動量とサイクルタイムが許容する場合に評価します。
4. ソフトウェア: DPM 用に構築されたデコード
DPM向けリーダーでは、画像のコントラスト調整、幾何補正、点状セルの認識などを組み合わせる場合があります。搭載機能はモデルと設定によって異なります。AIデコードを含む処理も、撮像できていない情報を必ず復元できるものではありません。画像処理でノイズが強調されていないか確認し、照明と光学条件を先に整えてください。
5. 品質検証と初回読取率
「スキャンする」だけでは十分ではありません。生産には再現性が必要です:
- シンボルの品質検証: 印刷された 2D シンボルは ISO/IEC 15415 に基づいて評価されます。直接部品マークには、該当する場合 ISO/IEC 29158 が使用されます。指定された測定条件で適切な校正済み検証装置からレポートを取得します。リーダーがパーツのデコードに成功すると、正式な品質グレードではなく、その設定での読み取りパフォーマンスが確立されます。
- 初回読取率:合意した1回の読取試行で、期限内に正しいデータを得た回数を全試行数で割って記録します。リトライ後の成功は別に集計し、ホストで受信した値も照合します。
良好な1個だけで判断せず、複数ロット、方向、表面状態、位置公差を含むサンプルで評価します。
実ワークによる比較の記録には、DPM リーダーのサンプル テスト チェックリストと空白のテスト記録を利用できます。サンプル条件、初回の成否、リトライ、処理時間、ホストでのデータ照合を分けて記録します。
6. コードが読み取れない場合の対処手順
- 照明:入射方向、ローアングル、拡散、偏光などを一つずつ比較し、白飛びとセルのコントラストを確認します。
- マーク:画像を拡大し、セル、静区、汚れ、欠損を確認します。コードの寸法を変更する前に、現状の画像とマーキング条件を記録します。
- 次に光学系: 作動距離、読取距離、実際のマーク サイズに対する視野。
- 次に露光: 制御された露光と照明の設定をテストし、ハイライトのクリップやモーション ブラーがないか確認します。マルチフレーム処理は、リーダーによってサポートされ、意図したサイクル タイムで検証される場合にのみ使用してください。
- 次にデコーダ: 強化強度、しきい値、アルゴリズム プロファイル。
- それでも失敗する場合は、マーキング深さ、セル サイズ、表面仕上げ、マーキング位置のプロセスを再検討してください。
ソフトウェアに光学系の補正を依頼するのではなく、まず物理的な問題を解決してください。
QRコード金属タグのスキャンの問題
読み取り設定を選択する前に、コードがどのように作成されたかを確認してください。金属タグに印刷されたコード、金属に貼り付けられた粘着ラベル、部品に直接マークされたコードには、異なるコントラストのソースが存在する可能性があります。シンボルを個別に記録します。金属タグには QR またはデータ マトリックスが含まれている場合がありますが、素材だけではバーコード形式を識別できません。
実際の読取距離で画像を確認し、反射による白飛びでコードセルが失われていないか、最小セルを区別できるか、固定具や傷がクワイエットゾーンへ入り込んでいないかを確認します。取付角度、露光、対応する照明条件を一つずつ変更してください。ワークの位置が変わってもコード全体が視野内に収まることを確認します。
ラベルでは印字、ラミネート、接着状態を確認し、DPMでは表面処理とマーキング方式を評価条件に含めます。DPM サンプル テスト チェックリストに対象物、向き、初回読取結果、ホストでの照合結果を記録してください。1個の成功を別の材質や工程へ一般化しないでください。
組み込みエンジンと固定マウントリーダーを生産ステーションに並べて設置
7. マーキング方法、材質、難易度、推奨セットアップ
水平にスクロールしてすべての列を表示します。矢印キーを使用してテーブルにフォーカスします。
| マーキング方法 | 代表的な材質 | 主な読解難易度 | 推奨セットアップ |
|---|---|---|---|
| レーザーマーキング | ステンレス、アルミニウム、硬質プラスチック | 低コントラスト、色変化ムラ、鏡面映り込み | 同軸またはマルチアングル光 + 偏光、短時間露光 |
| ドットピーン | 鋳物、鍛造品、炭素鋼 | さまざまな深さ、バリ、方向性のある影 | ローアングル暗視野光、多方向フィル |
| インクジェット | プラスチック、陽極酸化表面、包装 | 退色、溶剤除去、ドット広がり | 拡散光またはリング光。汚染を防ぐ |
| 電気化学エッチング | 軸受鋼、治工具、丸金属部品 | 曲面歪み、低コントラスト | マルチアングルライト+グリッド歪み補正 |
手持ちでのサンプル確認にはXL-S20-AI ハンディ DPM スキャナ、自動化ステーションには固定式バーコードリーダーのオプションを比較候補にできます。各モデルの対応条件を確認し、実際の材質とマーキング工程で評価してください。
関連製品
G53-AIAIデコーディング産業用スキャンモジュール
G4503産業用固定式スキャナー
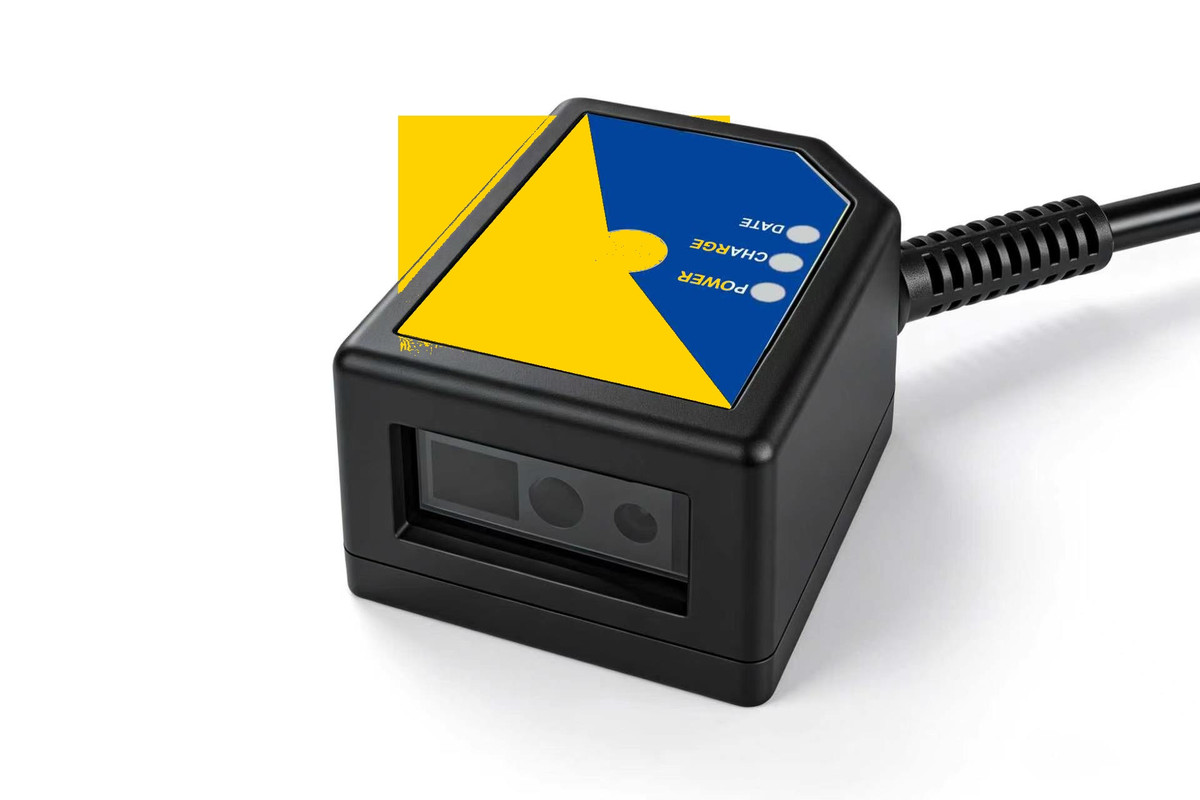 XL-G1103固定マウント型スキャンエンジン
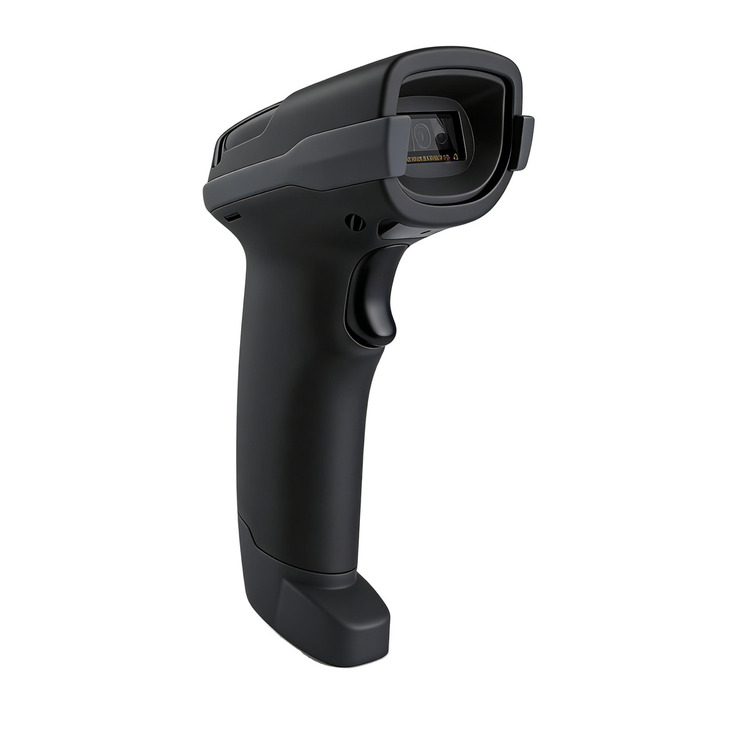 XL-S20-AIドットピーンおよびレーザーエッチングコード用の AI ハンディ DPM スキャナ
関連記事
どのセットアップが DPM コードを読み取るかわからない場合は、
代表的な部品を共有したり、明確なコード イメージ、材料、マーキング プロセス、シンボル、セル サイズ、作動距離、部品の動き、サイクル タイムを共有したりできます。合意された方向、表面状態、初回読み取り基準を使用してサンプル評価をリクエストします。
DPM 読み取り評価をリクエストする製品選定・実ワーク評価のご相談
コードの種類と寸法、読取距離、対象物の材質、接続先機器をお知らせください。用途と実ワークに合わせた評価方法をご案内します。